- 邮箱:
- info@esdflooring.cn
- 地址:
- 广东省 惠州市 惠城区 水口龙湖 龙岭路7号 电话:0752-2063382 段工
CPM包装充电模型|料管托盘静电放电风险
发布时间:2026‑09‑11
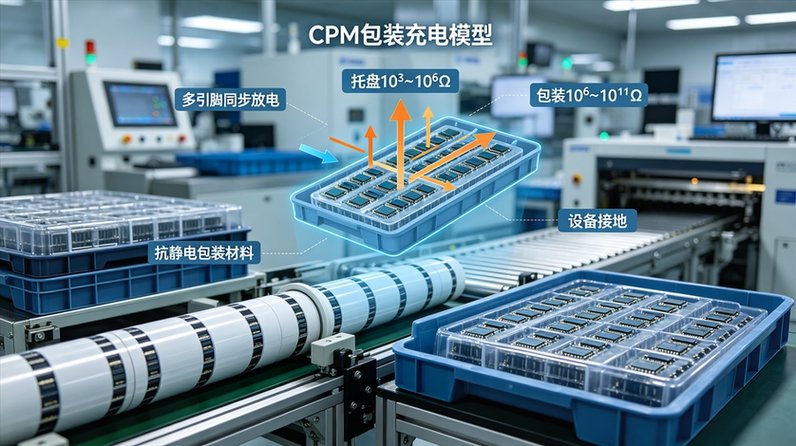
图:CPM包装充电模型防静电示意图
在IC成品测试、包装、转运和仓储环节,料管、托盘、编带和包装容器经常与器件频繁接触。当包装材料摩擦、分离或受到电场感应时,会积累大量电荷;如果容器电位高于器件耐受水平,开箱取件或接触导体时就可能发生放电。这种由包装系统带电引起的静电风险,称为包装充电模型,简称CPM。
CPM的等效参数取决于包装、料管、托盘或编带系统的总电容。由于包装系统体积较大、材料接触面积广,储存电荷往往较多。虽然CPM放电速度不一定最快,但总电荷量大,可能在多引脚之间形成同步放电,造成多通道器件损坏。
CPM典型失效包括多引脚同步受损、引脚氧化、金属化层损伤、内部结区击穿、漏电增加和功能失效。在成品阶段发生CPM放电,损失往往比晶圆阶段更严重,因为器件已经完成测试、封装和标记,返修成本更高。
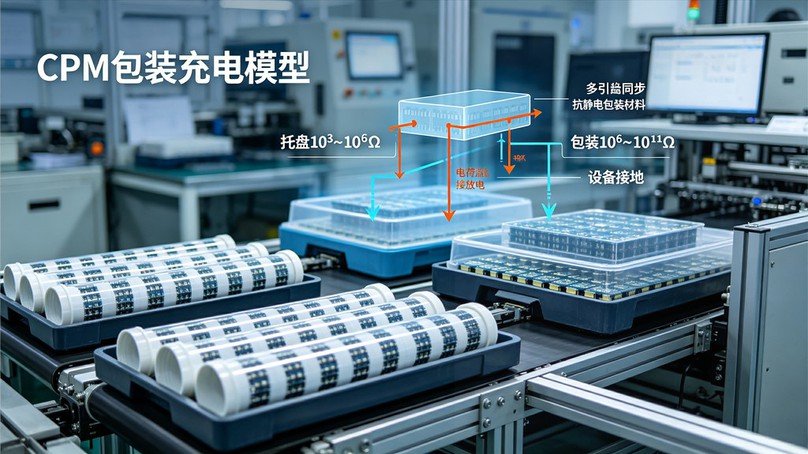
CPM防护应从包装材料选型、容器接地、转运控制和操作规范四个方面展开。包装材料应根据工艺阶段选择合适阻抗。托盘阻抗通常可控制在10³~10⁶Ω范围,包装材料阻抗可控制在10⁶~10¹¹Ω范围,使电荷缓慢泄放,同时避免过快放电。
金属导轨、框架、料槽支架和设备导体必须可靠接地。对于自动测试和包装设备,接地点应靠近器件接触区域,缩短泄放路径。对于周转容器,应使用抗静电料管、托盘和编带,避免普通塑料容器进入受控区。
标准方面,CPM可参考静电放电模型研究资料及企业内部包装规范。制造现场可依据GB 50611‑2010《电子工程防静电设计规范》和SJ/T 10694‑2019《电子产品制造与应用系统防静电检测通用规范》。汽车电子和高可靠性器件企业还应建立包装材料认证制度。
工程措施上,企业应建立包装材料认证清单。所有进入生产和仓储区域的料管、托盘、编带、周转箱和缓冲材料,必须验证表面阻抗、体积阻抗、摩擦起电电压和电荷衰减性能。不合格材料不得用于敏感器件包装。
其次,优化转运流程。器件应尽量保持在抗静电容器中,减少开箱次数和暴露时间。容器在传输过程中应避免与高绝缘材料快速摩擦。对于自动上料区域,应设置静电缓冲区,控制容器电位。
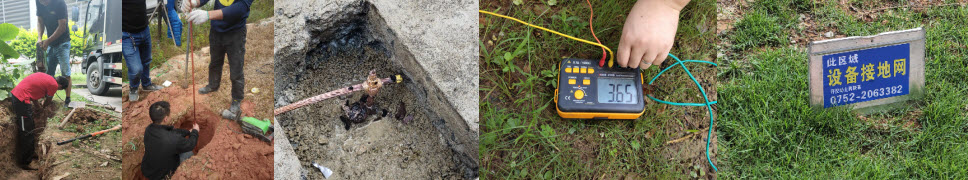
第三,加强设备和容器接地管理。自动测试机、编带机、料槽和导轨应建立接地台账,定期检测接地连续性。周转容器应配置导电部件或接地结构,使局部电荷能够泄放。
第四,规范取件操作。操作人员取件前应确认人体、工具和台面接地状态。关键器件应采用“容器开盖—电位平衡—取件”的顺序,减少突发放电风险。
惠州市惠发科技认为,CPM防护的关键是把包装容器视为ESD系统的一部分,而不是简单的运输工具。企业应先完成包装材料评估和现场静电测试,再建立分区、分级和分阶段控制体系。
对于多品种、小批量生产企业,尤其要注意不同包装材料混用时的兼容性。不同材质、不同颜色、不同结构的容器,可能具有不同的起电特性,必须经过验证才能用于敏感器件。
CPM包装充电模型提醒企业:成品阶段的静电风险同样严重。通过材料认证、容器接地、转运控制和操作规范,可以有效降低料管托盘放电造成的多引脚同步损坏。
惠发科技业务介绍
惠州市惠发科技承接成品车间ESD与包装周转区接地改造, 对料管、 托盘、 编带、 自动测试机导轨做材料阻抗认证与导体接地, 防止多引脚同步放电。 服务区域覆盖广东广州、 深圳、 东莞、 佛山、 惠州、 中山、 珠海、 江门等城市, 工程咨询: 13923623651 段工。